Die meisten Rückfragen bei Laserteilen haben nichts mit dem Laser zu tun, sondern mit der Datei. Eine offene Kontur, eine doppelte Linie oder ein falscher Maßstab, und schon stimmt das Teil nicht oder der Preis im Kalkulator passt nicht. Mit ein paar einfachen Regeln vermeiden Sie das. Hier sind die wichtigsten Punkte, die wir jeden Tag in der Praxis sehen.
DXF, DWG oder STEP: welches Format wofür?
- DXF oder DWG für flache Laserteile. Die 2D-Kontur reicht, der Laser schneidet genau diese Linien.
- STEP (.step / .stp) für Biegeteile und Baugruppen. Aus dem 3D-Modell erzeugen wir die Abwicklung und sehen Biegungen, Schenkel und Bohrungen.
- PDF-Zeichnung als Ergänzung. Hier stehen Toleranzen, Gewinde, Werkstoff und Hinweise, die in der CAD-Datei fehlen.
7 Regeln für eine saubere Laserdatei
- Maßstab 1:1 und Millimeter. Keine Zoll, kein skalierter Export.
- Geschlossene Konturen. Jede Außen- und Innenkontur muss ein geschlossener Linienzug sein. Kleine Lücken führen zu Fehlern oder falschen Schnittlängen.
- Keine doppelten Linien. Übereinanderliegende Linien werden sonst zweimal geschnitten. Das kostet Zeit und verschlechtert die Kante.
- Farben richtig nutzen. Schneidlinien in Weiß (Farbe 7, auf hellem Hintergrund schwarz dargestellt), Gravuren in Gelb.
- Nur das Teil. Rahmen, Schriftfelder, Bemaßung und Hilfslinien gehören in die PDF-Zeichnung, nicht in die DXF.
- Ein Teil pro Datei. Bei mehreren Teilen lieber einzelne Dateien schicken, das macht die Kalkulation eindeutig.
- Splines vermeiden. Kurven als Bögen und Linien exportieren, dann liest jede Software die Kontur sauber ein.
Konstruieren für den Laser: Mindestmaße
Auch die Geometrie selbst entscheidet, ob ein Teil gut wird. Diese Richtwerte haben sich bewährt:
- Löcher: Durchmesser mindestens etwa 0,5 × Materialstärke. Bei 2 mm Blech also ab 1 mm.
- Stege: nicht schmaler als 0,5 × Materialstärke, sonst verzieht sich der Steg durch die Wärme.
- Innenecken: wenn möglich mit kleinem Radius statt scharfer Ecke. Das vermeidet Spannungsspitzen.
- Teilgröße: bis 2.980 × 1.480 mm. Folien schneiden wir ab 0,02 mm, ab 0,2 mm ebenfalls im vollen Format.
Alle Werte und weitere Hinweise zu Kant-, Schweiß- und Drehteilen finden Sie in unseren Konstruktionsrichtlinien.
Biegeteile: worauf es zusätzlich ankommt
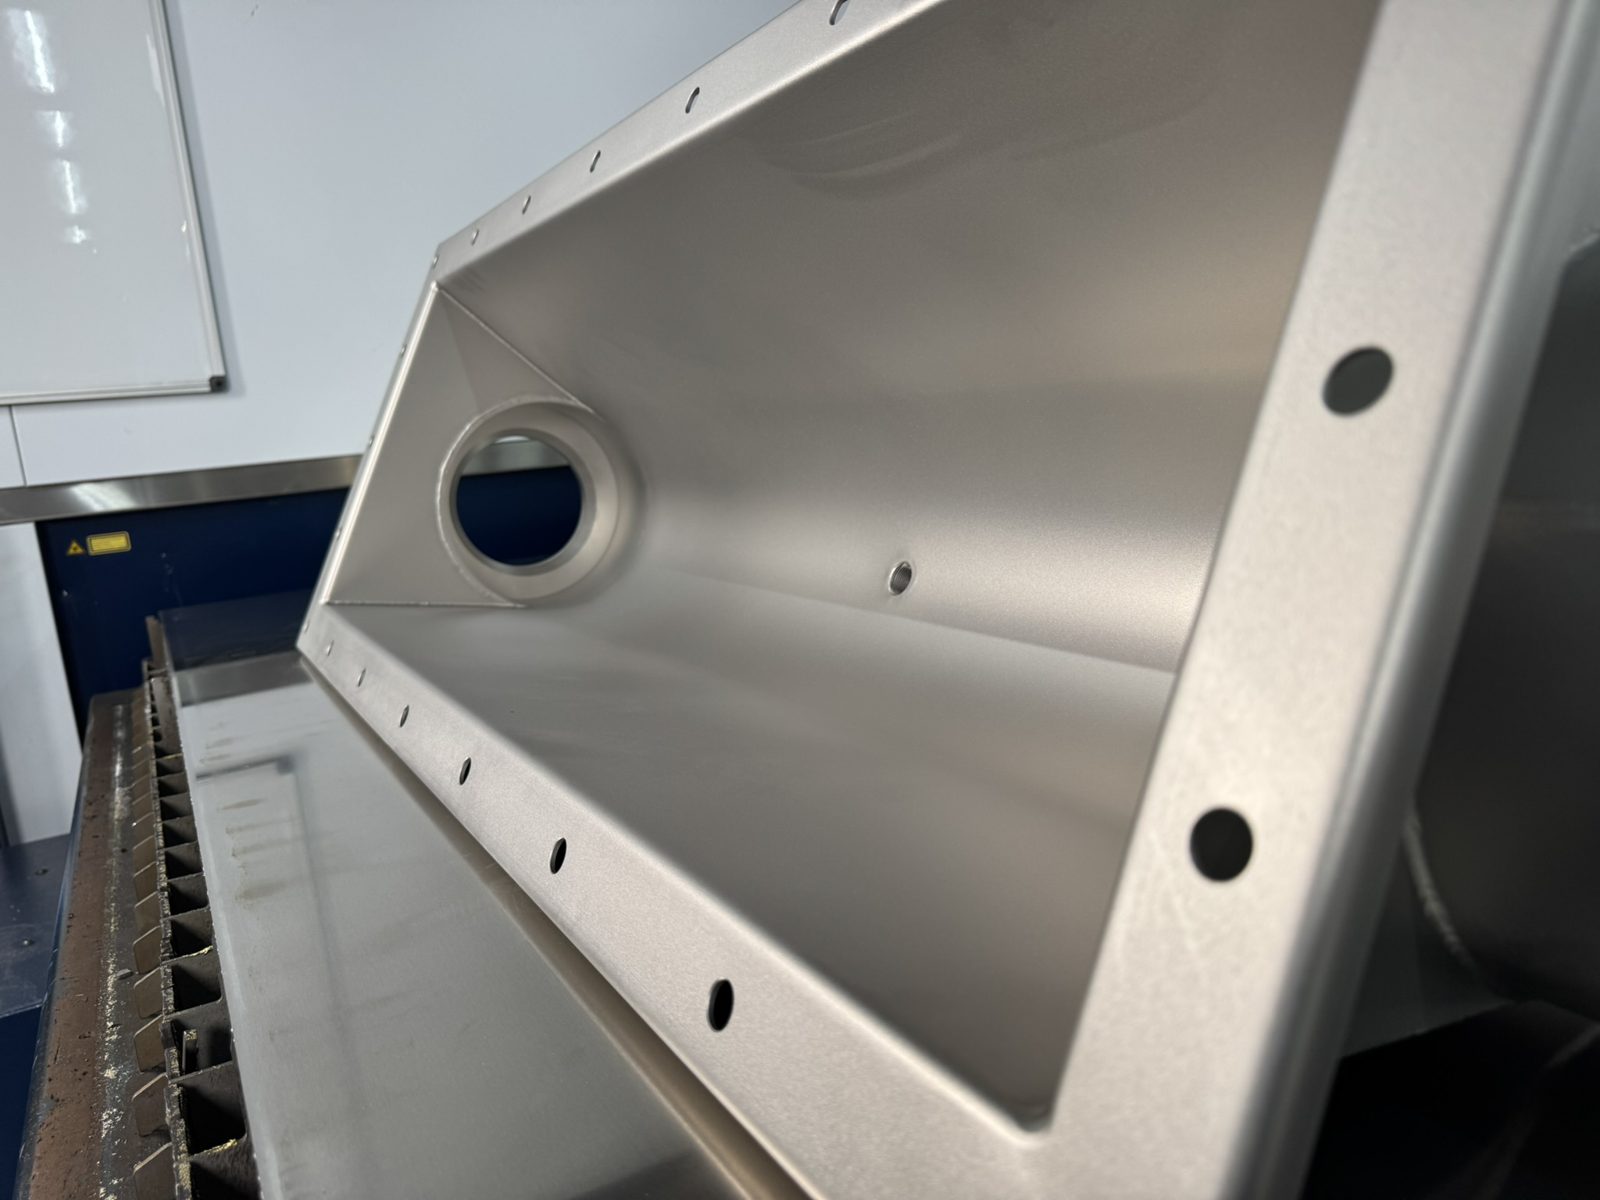
Bei Teilen, die nach dem Laserschneiden gekantet werden, schicken Sie am besten das fertig gebogene 3D-Modell als STEP. Wir erstellen die Abwicklung passend zu unseren Werkzeugen. Achten Sie auf ausreichend lange Schenkel und halten Sie Bohrungen nicht zu nah an der Biegekante, sonst verziehen sie sich beim Kanten. Mehr dazu auf unserer Seite Biegen & Abkanten.
Toleranzen richtig angeben
Ohne Angabe fertigen wir nach DIN ISO 2768-m. Das reicht für die meisten Teile. Wenn einzelne Maße enger sein müssen, tragen Sie diese in der PDF-Zeichnung ein. Dann sprechen wir vorab ab, ob und wie wir das umsetzen.
Datei hochladen und Preis sehen
Wenn die Datei passt, geht es schnell: Laden Sie sie in unseren Online-Kalkulator, wählen Sie Werkstoff, Stärke und Menge, und Sie sehen sofort den Preis. Wir fertigen ab 1 Stück. Unsicher, ob Ihre Datei passt? Schicken Sie sie uns, wir schauen kurz drüber. Mehr zum Verfahren lesen Sie auf unserer Seite Laserschneiden.
Häufige Fragen
Welches Dateiformat ist für Laserteile am besten?
Für flache Laserteile DXF oder DWG, für Biegeteile und Baugruppen STEP. Eine PDF-Zeichnung ergänzt beides um Toleranzen und Hinweise.
Muss die Zeichnung im Maßstab 1:1 sein?
Ja. Zeichnen Sie im Maßstab 1:1 und in Millimetern. Sonst stimmen die Maße beim Einlesen nicht.
Wie klein darf ein Loch im Laserteil sein?
Als Faustregel etwa halb so groß wie die Materialstärke. Bei 2 mm Blech also mindestens 1 mm Durchmesser. Kleinere Löcher prüfen wir je nach Werkstoff.
Kann ich Gravuren oder Beschriftungen mitschicken?
Ja. Legen Sie Schneidlinien in Weiß (Farbe 7) und Gravuren in Gelb an, dann können wir beides sauber trennen.