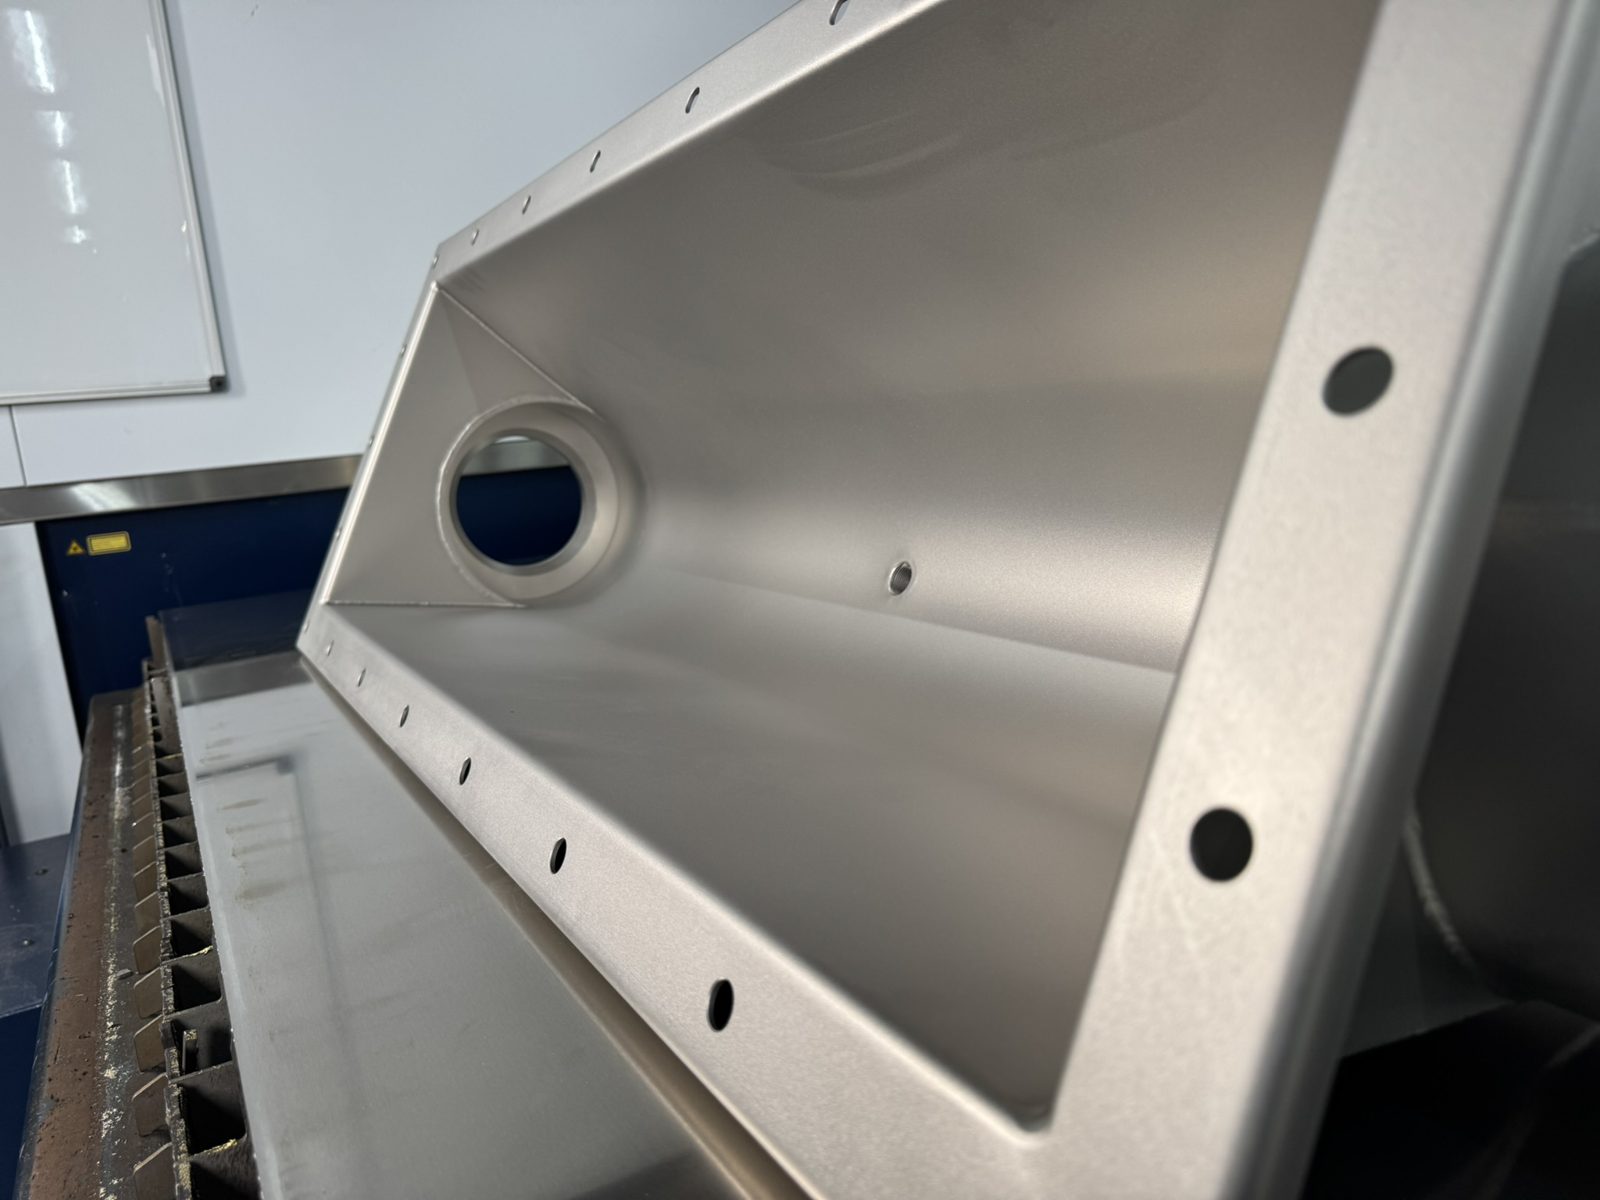
Wer Laserteile bestellt, bekommt saubere Konturen und enge Toleranzen. An der Schnittkante bleibt trotzdem oft etwas zurück: ein feiner Grat, eine scharfe Kante, kleine Schmelzrückstände an der Unterseite. Für viele Anwendungen ist das egal. Sobald Teile aber montiert, beschichtet oder oft angefasst werden, lohnt sich ein zweiter Blick auf die Kante.
Deshalb investieren wir bei BeHe Lasertechnik in eine neue Entgratmaschine: eine Q-Fin F1200 XL mit vier Stationen. Sie ergänzt unseren Q-Fin TopGrinder und die Bandschleifmaschine. In diesem Beitrag erklären wir, was beim Laserschneiden an der Kante passiert, worin sich Entgraten, Kantenverrunden und Finish unterscheiden und wann sich welcher Schritt lohnt.
Was beim Laserschneiden an der Kante passiert
Der Laser schmilzt den Werkstoff entlang der Kontur, das Schneidgas bläst die Schmelze nach unten aus der Schnittfuge. Mit guten Parametern bleibt dabei wenig zurück. Ganz ohne Rückstände geht es aber selten. Typisch sind:
- ein feiner Grat an der Unterseite, vor allem bei dickeren Blechen
- scharfe Kanten an Außenkonturen, Ausschnitten und Bohrungen
- kleine Schmelzperlen an Ecken und Einstichen
Warum Grate und scharfe Kanten stören
- Montage: Grate verhindern, dass Teile plan aufliegen, und stören bei Passungen und Gewinden.
- Pulverbeschichtung und Lack: An scharfen Kanten zieht sich die Beschichtung dünn. Genau dort platzt sie später ab oder es beginnt Korrosion.
- Arbeitssicherheit: Scharfe Kanten führen zu Schnittverletzungen, in der Montage genauso wie beim Endkunden.
- Optik: Bei Sichtteilen fällt jede unsaubere Kante sofort auf.
Entgraten, Kantenverrunden, Finish: der Unterschied
- Entgraten entfernt den Grat und Schmelzrückstände an der Schnittkante.
- Kantenverrunden bricht die scharfe Kante mit einem kleinen Radius, außen, innen und an Bohrungen.
- Finish gibt der Oberfläche ein gleichmäßiges Schliffbild, zum Beispiel einen Längsschliff oder ein Scotch-Brite-Finish.
Für viele Teile reicht das Entgraten. Werden die Teile beschichtet oder oft von Hand angefasst, empfehlen wir zusätzlich das Verrunden. Das Finish ist vor allem für Sichtteile aus Edelstahl und Aluminium interessant.
Unsere neue Q-Fin F1200 XL
Die F1200 XL ist eine Durchlaufmaschine. Die Teile liegen auf einem Förderband, werden per Vakuum gehalten und laufen nacheinander durch vier Stationen:
- Schleifband: entfernt Grate und Schmelzrückstände.
- Bürstenstation: vier oszillierende Bürsten verrunden Kanten und Bohrungen, innen und außen.
- Zweite Bürstenstation: wie Station 2, für ein gleichmäßiges Ergebnis rundum.
- Zweites Schleifband: mit feiner Körnung oder Scotch-Brite für ein sauberes Finish.
Die Arbeitsbreite liegt bei 1.200 mm, die kleinste Teilgröße bei 80 × 80 mm. Alle Stationen werden automatisch eingestellt und als Programm gespeichert. Dadurch sieht das hundertste Teil genauso aus wie das erste, was bei Serien den Unterschied macht.
TopGrinder und Bandschleifmaschine für alles andere
Nicht jedes Teil gehört in die Durchlaufmaschine. Einzelteile, Prototypen und Teile, die gezielt bearbeitet werden müssen, entgraten wir am Q-Fin TopGrinder. Das Teil liegt per Vakuum fest, der Schleifkopf wird von Hand geführt. Hier passen Teile bis 780 mm Breite in beliebiger Länge.
Für die Schnittkanten selbst nutzen wir eine Bandschleifmaschine. Damit glätten und polieren wir die Seiten von Zuschnitten, wenn sie später sichtbar sind.
Wann sich Entgraten lohnt
- Teile, die pulverbeschichtet oder lackiert werden
- Gehäuse, Abdeckungen und Verkleidungen
- Teile, die oft von Hand angefasst werden
- Sichtteile aus Edelstahl und Aluminium
- Bauteile für Baugruppen, die plan aufliegen müssen
Bei Teilen, die später verschweißt oder verdeckt verbaut werden, kann man sich den Schritt oft sparen. Im Zweifel beraten wir Sie gern.
So bestellen Sie entgratete Laserteile
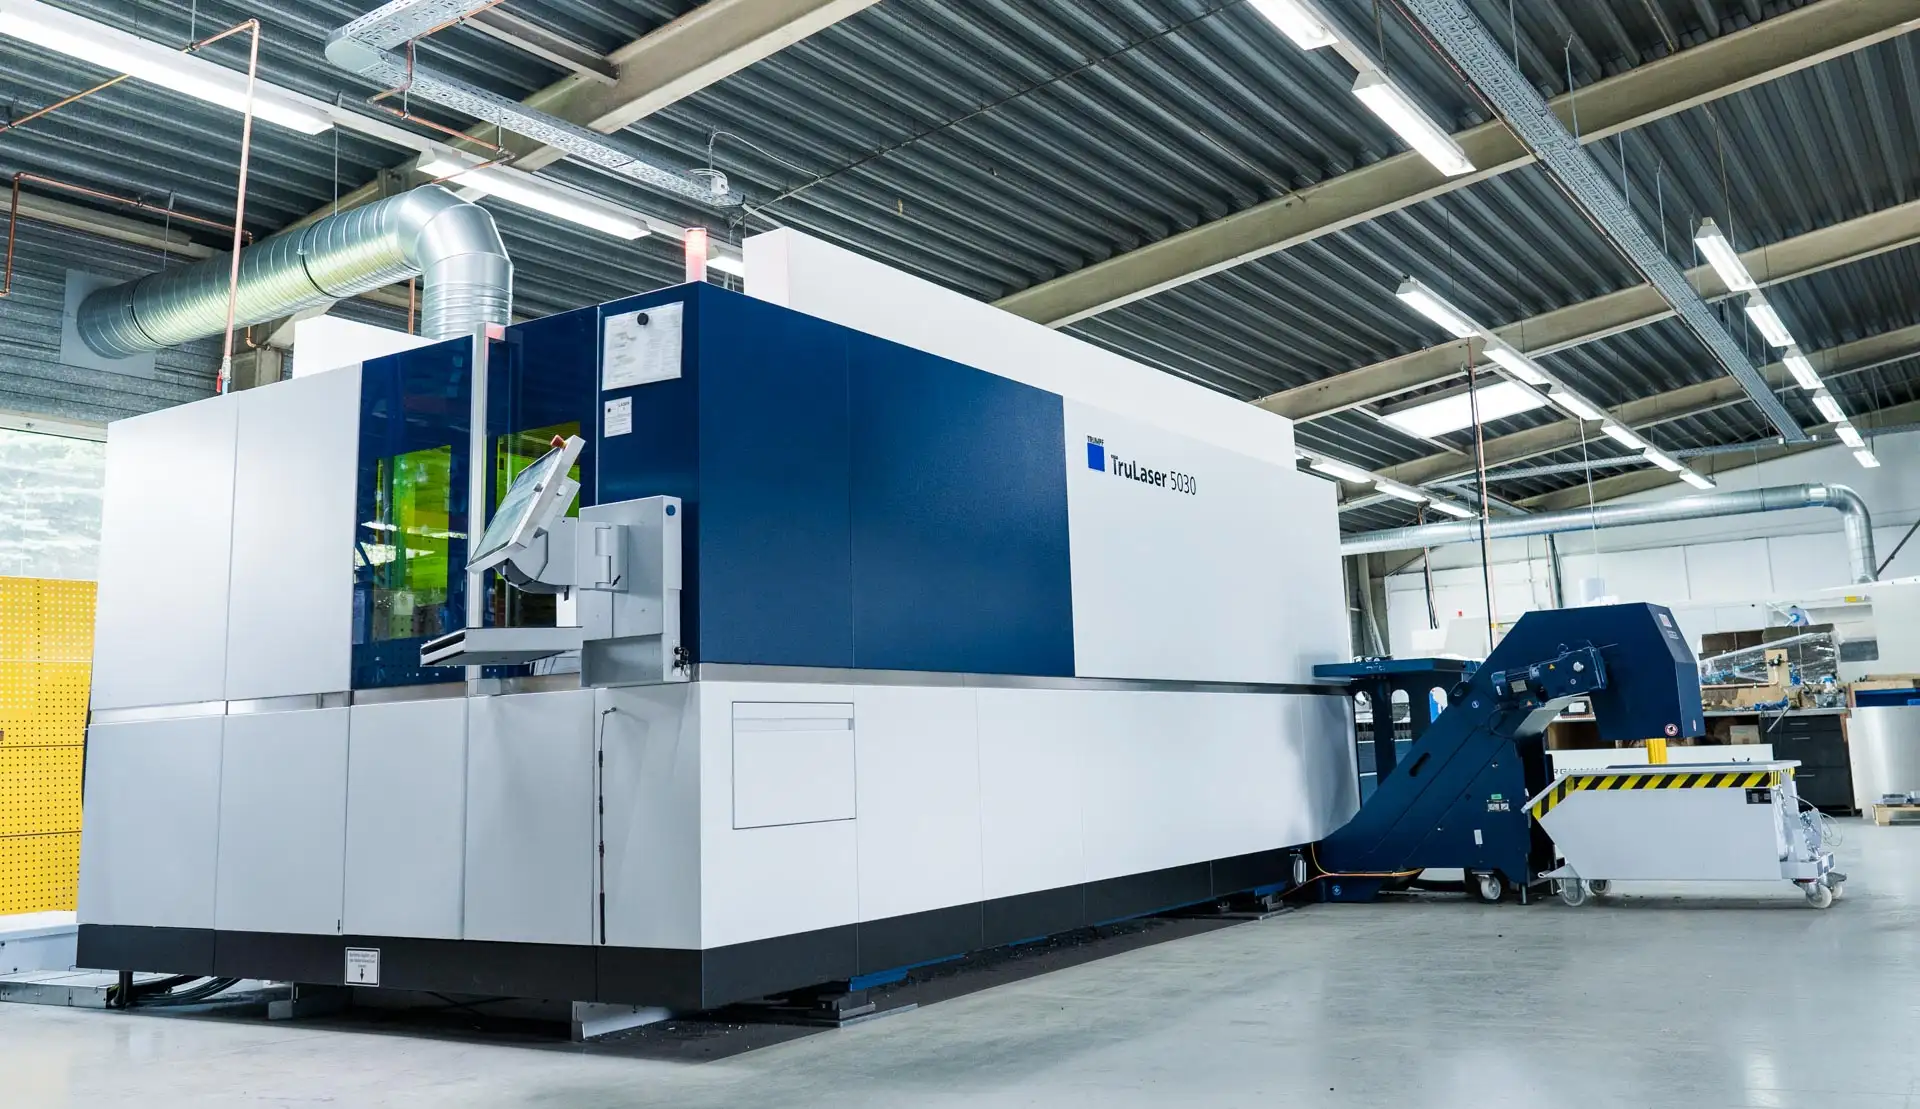
Laden Sie Ihre Datei in unseren Online-Kalkulator, wählen Sie Werkstoff und Stärke und nehmen Sie das Entgraten als Bearbeitungsschritt dazu. Wir schneiden die Teile auf unserer Trumpf TruLaser 5030 fiber, entgraten sie im eigenen Haus und liefern alles zusammen. Ab 1 Stück, vom Prototyp bis zur Serie.
Alle Maschinen und Daten finden Sie auf unserer Seite Laserteile entgraten.
Häufige Fragen
Wie groß dürfen die Teile zum Entgraten sein?
Maschinell bis 1.200 mm Breite, die kleinste Teilgröße liegt bei 80 × 80 mm. Am TopGrinder bearbeiten wir Teile bis 780 mm Breite in beliebiger Länge.
Welche Werkstoffe können entgratet werden?
Stahl, Edelstahl und Aluminium. Kupfer und Messing auf Anfrage.
Sollte ich vor dem Pulverbeschichten entgraten?
Ja, wir empfehlen es. An scharfen Kanten wird die Beschichtung dünn und platzt leichter ab. Verrundete Kanten halten die Schicht deutlich besser.
Gibt es eine Mindestmenge?
Nein. Wir entgraten ab 1 Stück, vom Prototyp bis zur Serie.